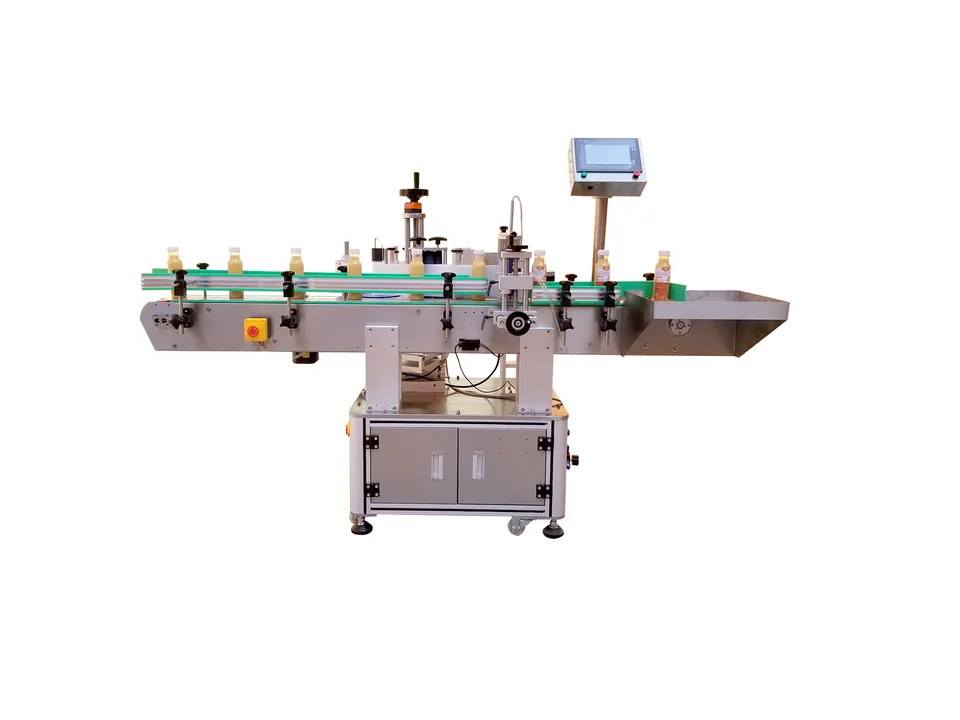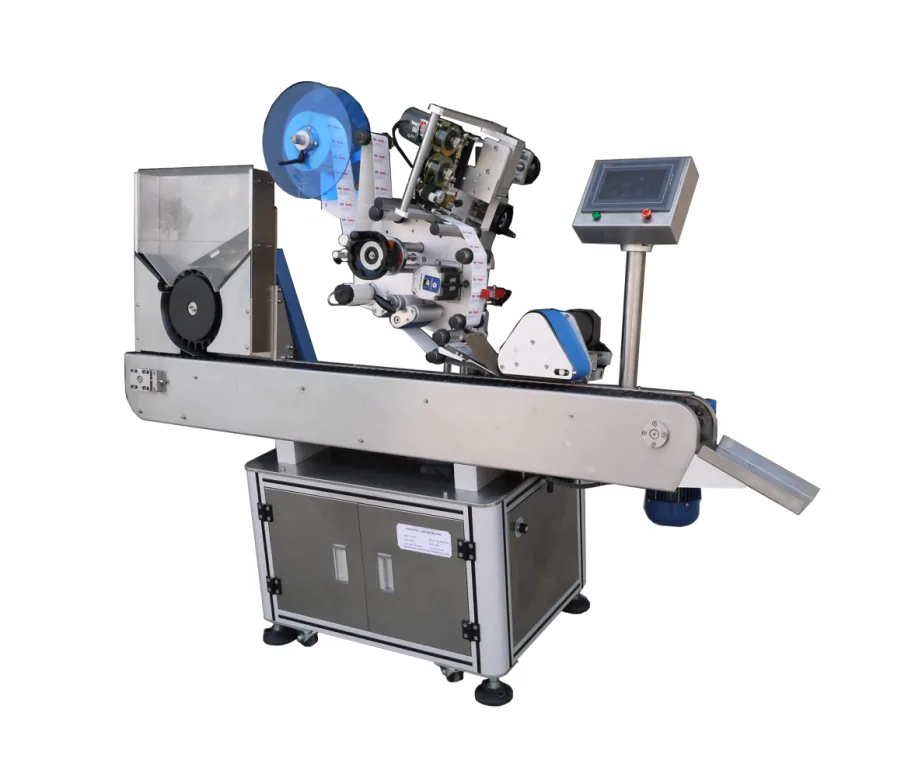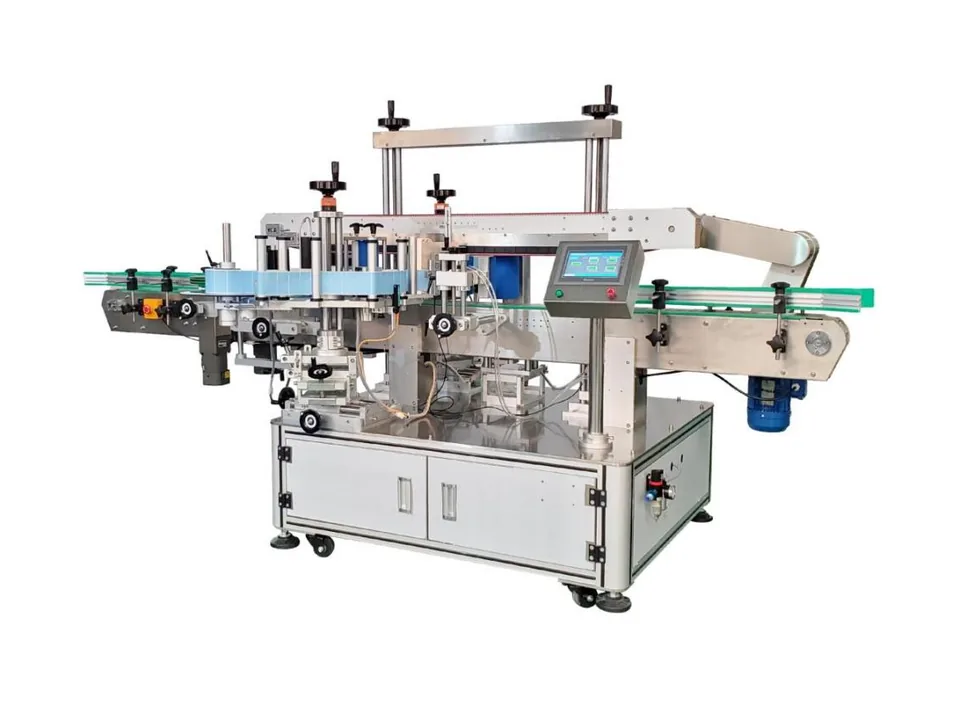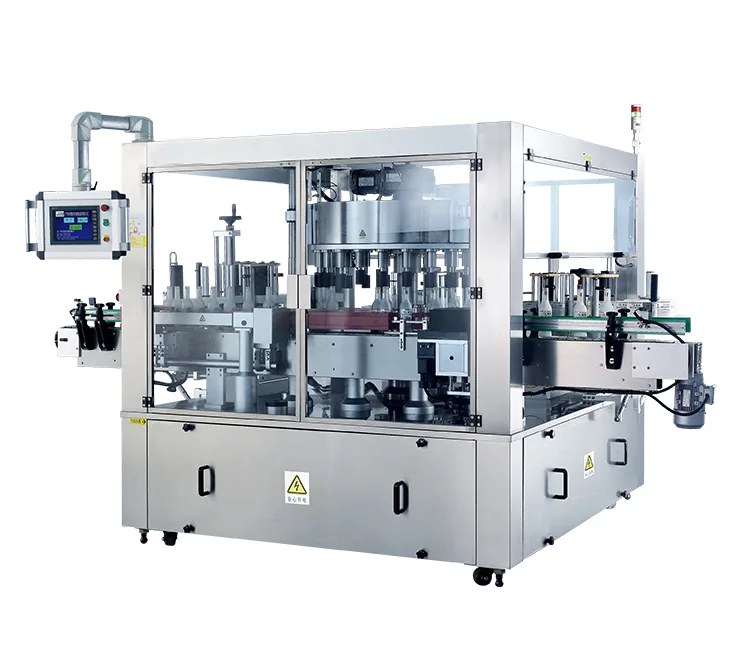
毫厘级贴标精度的四大系统工程细节
当流水线线速度超过25米/分钟时,哪怕0.01秒的延迟或微小的输送颠簸都会在贴标位置产生数毫米的误差:
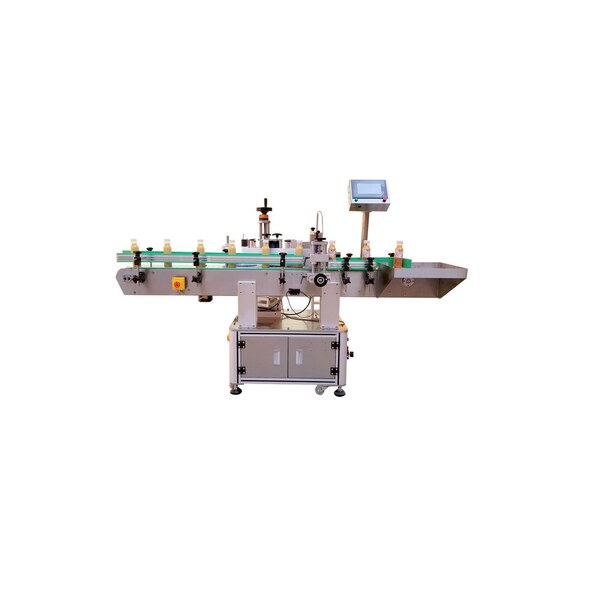
- 容器进料分选与正向夹抱:
- 上游输送线送来的瓶子间距随机无序,直接贴标会导致光电触发时序错乱。
- 恒利通贴标机标配聚四氟乙烯变螺距分瓶螺杆或双伺服分料轮,将每个容器精确等距分离进入贴标工位;
- 顶压皮带机构(与主传动采用机械齿轮硬同步或编码器闭环跟随)自上而下稳定轻压瓶顶,彻底防止瓶体在加减速工况下跳动或倾斜。
- 纳秒级电眼响应与PLC硬件中断:
- 普通漫反射光电开关响应时间常在10–20毫秒,在高速下会产生数毫米的漂移。
- 恒利通全系采用基恩士(Keyence)或欧姆龙(Omron)高频光纤放大器,响应时间≤50微秒,信号直通PLC高速硬件中断输入端,杜绝扫描周期造成的误差。
- 聚氨酯压纹伺服牵引辊轮:
- 牵引出标时底纸在滚轴上打滑是出标长度不均的核心元凶。
- 恒利通采用专机精铣的包胶聚氨酯滚花钢辊,配合双气缸弹簧加压的耐磨硅胶压轮,即使面对极薄的30微米PET透明底纸也绝不产生滑移。